
"Nosso maior pacote pesa 45 kg. Devemos pedir um testador de compressão de 10 kN ou 20 kN?"
Vemos versões dessa pergunta regularmente.
A informação ausente não é outra dimensão de pacote. É a força que o teste deve aplicar e medir.
A massa do pacote não informa a força de compressão com a qual uma caixa vai entortar ou colapsar. Nem escolher a maior máquina disponível automaticamente oferece a melhor configuração para testes de menor força.
Uma decisão útil de capacidade separa quatro coisas:
Massa do pacote
Força de compressão necessária ou esperada
Faixa de medição de força
Capacidade máxima da máquina
Para um testador de compressão de embalagem de 10, 20 ou 50 kN, a seleção deve começar com a força de teste — não pelo peso impresso no documento de envio.
O peso do pacote não determina a capacidade do testador
Pegue um pacote cheio com uma massa de:
40 kg
Sua força gravitacional aproximada é:
40 × 9,81 ≈ 392 N = 0,392 kN
O cálculo está correto.
A conclusão:
"Portanto, o pacote precisa de menos de 1 kN de capacidade de compressão"
não seria.
Um teste de compressão em caixa aplica uma carga compressiva externa à estrutura do pacote. A carga com a qual essa estrutura se deforma, dobra ou colapsa depende de como ela carrega força.
Para uma caixa ondulada, isso pode ser afetado pela construção do placa, combinação de flautas, geometria do painel, cantos, emendas e fechamentos. Bandejas internas, partições ou o próprio produto podem alterar o caminho da carga. A umidade e o condicionamento podem alterar a resposta do painel ondulado. A orientação para testes também importa.
Dois pacotes podem, portanto, ter a mesma massa preenchida e comportamentos de compressão muito diferentes.

Então, quando uma RFQ diz:
Peso do embale: 40 kg
Testador necessário: 20 kN
Nossa próxima pergunta é:
O que levou à exigência de 20 kN?
Se a resposta for simplesmente "o pacote é pesado", o requisito de força ainda precisa ser definido.
Comece com a força que o teste deve alcançar
Existem três pontos de partida comuns.
Dados históricos de compressão
Se o pacote já foi testado, resultados anteriores geralmente são mais úteis do que um palpite teórico.
Suponha que cinco cargas de pico representativas fossem:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Agora, há evidências de que a região de teste normal está em torno de 4–5 kN.
Não use apenas um resultado conveniente. Olhe para um grupo representativo e considere o quanto os resultados variam de pacote para pacote.
Um requisito definido de teste
Às vezes, o procedimento já indica a força.
Por exemplo:
Aplique 12 kN e mantenha a carga pelo período de espera especificado.
Agora, 12 kN é um requisito conhecido de equipamento.
A massa do pacote não é mais a principal entrada de seleção de força.
Força de falha desconhecida
Isso é comum em um novo design de embalagem.
Não invente um número simplesmente porque o formulário RFQ tem um espaço em branco marcado como "Capacidade."
Escreva:
Força máxima esperada: Desconhecida
Depois, forneça a construção do embalagem, dimensões, massa preenchida, embalagem interna, orientação e procedimento de teste.
Uma força desconhecida é algo a ser considerado durante a configuração — não algo para se esconder atrás de uma seleção arbitrária de 20 ou 50 kN.
Carga alvo e carga de falha não são a mesma coisa
Essa distinção é fácil de ignorar.
Considere estes dois requisitos:
Teste A: Aplique 12 kN e segure.
e:
Teste B: Comprimir o pacote até a falha estrutural. Exemplares anteriores falharam em cerca de 12 kN.
Ambos mencionam 12 kN.
Elesnão descrevem o mesmo teste.
No Teste A, 12 kN é uma carga alvo definida. A máquina precisa alcançar e controlar a carga necessária de acordo com o procedimento.
No Teste B, 12 kN é uma região de falha observada ou estimada. Outro espécime pode falhar abaixo dele — ou continuar além dele.
Essa diferença importa ao considerar a capacidade acima da força esperada.
Para um teste de alvo-carga conhecido, o ponto de teste necessário pode estar bem definido.
Para um teste destrutivo, especialmente em um pacote novo, a força superior pode conter mais incerteza.
Antes de discutir a "margem de segurança", estabeleça qual desses dois números você realmente tem:
CARGA ALVO NECESSÁRIA
ou
CARGA DE FALHA ESPERADA
Eles não devem ser tratados de forma intercambiável.
Capacidade, faixa de medição e faixa de trabalho são diferentes
Suponha que suas caixas normalmente produzam forças de pico ao redor de:
4–6 kN
Você recebe cotações para sistemas descritos como:
10 kN
20 kN
50 kN
Esses números são importantes, mas não respondem a todas as questões de medição de força.
Ajuda a separar três conceitos.
Capacidade da máquina
A capacidade máxima nominal de força da máquina ou da configuração proposta do sistema.
Faixa de medição de força
A faixa de força associada à configuração de medição proposta.
Não presuma apenas pelo número de capacidade de quadro que você conhece todos os detalhes da configuração de medição de força. Peça ao fornecedor que identifique o que realmente está sendo fornecido e como sua especificação de força se aplica.
Faixa de funcionamento normal
A região onde seu pacote real normalmente faz testes.
Se a maioria dos testes estiver entre 4 e 6 kN, essa é a faixa que você usará repetidamente — não apenas um pequeno número no caminho para a capacidade máxima da máquina.

Isso muda a pergunta que você deve fazer a um fornecedor.
Em vez de apenas:
"Qual é a capacidade máxima?"
Pergunte:
"Qual faixa de medição de força é proposta, e como a precisão é especificada sobre a faixa que realmente usamos?"
Isso se torna especialmente importante quando a precisão é especificada como uma porcentagem da escala total.
Por que ±1% de F.S. importa ao comparar a capacidade
O ITM-LAB RS-8401 especifica a precisão da carga como:
±1% F.S.
F.S. significa escala real.
Uma especificação em escala real não deve ser lida como se fosse uma especificação percentual de leitura.
A aritmética é simples.
| Full Scale | 1% of Full Scale |
|---|---|
| 10 kN | 0,10 kN |
| 20 kN | 0,20 kN |
| 50 kN | 0,50 kN |
Por exemplo:
10 kN × 1% = 0,10 kN
enquanto:
50 kN × 1% = 0,50 kN
Esses números são uma ilustração matemática do significado de 1% da escala real.
Eles não são um certificado de calibração, e não devem ser interpretados como uma afirmação de que o erro real de medição em cada ponto de teste necessariamente será igual a esses valores.
A especificação aplicável do sistema e a configuração calibrada ainda precisam ser confirmadas.

O que isso significa ao comprar um testador?
Suponha que a maioria dos seus testes de compressão ocorra por volta de 4 kN.
Não compare uma proposta de 10 kN e uma de 50 kN apenas perguntando:
"Ambas as máquinas conseguem atingir 4 kN?"
Capacidade máxima responde a essa pergunta.
Isso não responde à questão da medição.
Pergunte como a precisão da força é especificada para cada configuração proposta na faixa que você realmente pretende usar.
Isso não significa que a máquina de menor capacidade seja automaticamente a correta.
Significa:
Maior capacidade máxima e melhor adequação para um determinado campo de trabalho não são a mesma afirmação.
10 kN vs 20 kN vs 50 kN: Como você deve compará-los?
Não existe uma regra universal confiável, tais como:
10 kN = caixas pequenas
20 kN = caixas médias
50 kN = caixas grandes
O tamanho da caixa afeta principalmente o envelope de teste necessário. Ele não determina diretamente a resistência à compressão do pacote.
O mesmo problema se aplica a:
10 kN = pacotes de luz
20 kN = pacotes médios
50 kN = pacotes pesados
A massa do pacote sozinha também não pode tomar essa decisão.
Uma comparação mais útil é:
| Configuração | Pergunta sobre Capacidade |
|---|---|
| 10 kN | 10 kN cobrem a maior força razoavelmente esperada para o programa de teste atual? |
| 20 kN | A faixa de força adicional é exigida pelos testes atuais ou um requisito futuro definido? |
| 50 kN | Essa capacidade de força maior é realmente necessária, e como a configuração proposta de medição se encaixa nas forças de trabalho normais? |
| Todos Opções | Verifique a especificação da força, faixa de trabalho, procedimento de teste e a margem operacional necessária. |
Repare no que está faltando na tabela:
"Peso adequado do pacote."
Não há um valor universal honesto para colocar ali.
O mesmo vale para:
"Tamanho adequado de caixa."
Um pacote grande, porém levemente construído, pode falhar com uma força menor do que um pacote menor e fortemente reforçado.
Selecione a capacidade do requisito de força. Selecione o espaço de teste do envelope do pacote.
Quanta capacidade extra você deve deixar acima da força esperada?
Não existe uma regra universal de 20% para todo teste de compressão de embalagem.
Pegue um pacote com estes resultados picos recentes:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Compare isso com um novo pacote para o qual a equipe de engenharia diz:
"Achamos que vai falhar por volta dos 5 kN, mas nunca testamos."
O número nominal pode parecer semelhante.
A incerteza não é.
A capacidade cirúrgica adequada pode depender de:
- variação de espetáculo para espetáculo;
- se a força é medida, estimada ou especificada;
- testes de carga alvo vs. destrutivos;
- o procedimento aplicável;
- limites de operação e sobrecarga do sistema;
- e definiu os requisitos futuros de testes.
Por esse motivo, evite virar:
Força × esperada 1.2
em uma fórmula universal de seleção de equipamentos, a menos que um requisito interno ou externo específico estabeleça essa margem.
Uma pergunta melhor é:
Qual é a força mais alta que esse teste poderia razoavelmente alcançar, incluindo a incerteza que realmente temos?
Depois, avalie o sistema de acordo com esse requisito.
E se a força máxima de compressão for desconhecida?
Não resolva automaticamente uma força desconhecida ordenando a maior máquina.
Comece pelas evidências disponíveis.
Dados de testes anteriores?
Use a faixa real e a variabilidade.
Carga definida de clientes?
Use o ponto de teste exigido.
Dados confiáveis de pacotes comparáveis?
Use isso como estimativa, levando em conta as diferenças entre a construção e a condição de teste.
Design completamente novo?
Mantenha a força marcada como desconhecida e documente o pacote.
Para um novo pacote, informações úteis incluem:
Construção
W × D × H
Massa preenchida
Embalagem interna
Condição vazia / preenchida
Orientação
Condicionamento
Procedimento padrão / cliente
O objetivo não é calcular uma força de falha exata apenas a partir dessas entradas.
É para tornar a incerteza visível antes que o equipamento seja especificado.
Três decisões de capacidade que trataríamos de forma diferente
Perguntas reais deixam a distinção mais clara.
"Nossas caixas geralmente falham em torno de 4–5 kN, mas queremos 50 kN para o futuro."
O laboratório fornece cinco resultados recentes:
4,1, 4,6, 4,4, 4,8 e 4,5 kN.
Essa informação é útil. A região de trabalho atual é razoavelmente bem documentada.
O comprador também quer flexibilidade futura.
Esse é um requisito legítimo — mas "futuro" precisa de uma pequena definição.
Pacotes de maior força já estão planejados? Qual alcance de força é esperado? Existe um programa de atendimento ao cliente por trás do requisito, ou o 50 kN está sendo escolhido simplesmente porque é o maior número disponível?
O requisito atual de 4–5 kN e o futuro devem ser documentados.
Depois, a configuração proposta pode ser revisada em relação a ambos.
"Nosso cliente precisa de 12 kN para o teste de mantenção."
Esse começa de forma diferente.
O procedimento do cliente exige que o pacote atinja 12 kN e permaneça sob carga por um período especificado.
Uma configuração com capacidade máxima nominal abaixo de 12 kN não pode cumprir esse requisito.
Isso elimina imediatamente a capacidade insuficiente.
Mas a revisão do equipamento não termina por aí.
O fornecedor ainda precisa entender se 12 kN é a força máxima esperada durante o teste, qual requisito de controle se aplica durante a retenção e como a especificação de força se aplica ao redor desse ponto de teste.
A carga alvo conhecida resolve parte da questão da capacidade — não toda a configuração do sistema.
Novo pacote de exportação de dupla parede. Sem dados anteriores de BCT.
O terceiro projeto tem:
massa preenchida de 65 kg
Construção ondulada de dupla parede
Compressão até a falha
Sem resultados históricos de compressão
O número de 65 kg não fornece a força de falha ausente.
Nem o tamanho físico da caixa.
O próximo passo útil é reunir o desenho do embalamento, informações de construção, embalagem interna, orientação, requisitos de condicionamento e procedimento de teste. Dados de pacotes genuinamente comparáveis podem ser considerados, se existirem.
Se o pico permanecer desconhecido, essa incerteza passa a fazer parte da revisão de capacidade.
Não deve ser disfarçado como:
"Vamos escolher 50 kN só para garantir."

Você
deveria comprar mais capacidade para futuros pacotes?
Às vezes isso faz sentido para comprar.
Um laboratório pode esperar usar a máquina por muitos anos, enquanto seu programa atual de embalagem cobre apenas parte dos produtos que pretende testar posteriormente.
Portanto, a capacidade futura não deve ser ignorada.
Tente definir.
Em vez de:
"Talvez um dia precisemos de pacotes mais fortes."
forneça tudo o que for conhecido:
"Um novo programa de embalagens retornáveis é esperado no próximo ano, com cargas de teste potencialmente acima da nossa faixa atual de 5 kN."
Mesmo um requisito futuro aproximado dá ao fornecedor mais para trabalhar do que simplesmente solicitar a maior capacidade.
Há um equilíbrio aqui.
Pouca capacidade pode restringir trabalhos futuros.
Mas um requisito futuro indefinido não deve apagar as necessidades de medição dos produtos testados hoje.
A capacidade futura é uma consideração válida de compra. Ele deve ser avaliado junto com a faixa de trabalho atual — não em seu lugar.
Quatro atalhos que podem levar à capacidade errada
1. Peso do pacote → capacidade do testador
Um pacote de 50 kg não implica uma máquina kN específica.
A resistência à massa e à compressão estrutural são quantidades diferentes.
2. Tamanho da caixa → capacidade do testador
Grandes dimensões podem exigir um espaço de teste maior.
Eles não exigem automaticamente maior capacidade de força.
3. "Compre a maior capacidade para estar seguro"
Maior capacidade proporciona maior capacidade de força superior.
Isso não elimina a necessidade de avaliar a configuração proposta de medida de força e a faixa normal de trabalho.
4. "Nosso antigo testador era de 20 kN"
Ainda pode ser a capacidade certa.
Mas primeiro verifique se os pacotes, procedimentos e faixas de força ainda são os mesmos.
Um projeto de substituição é um bom momento para verificar o requisito em vez de copiar a placa de identificação da máquina antiga.
A capacidade é apenas uma parte do testador
Uma vez compreendida a faixa de forças, a máquina completa ainda precisa se adequar ao pacote e ao procedimento.
A capacidade de força não diz:
- se o maior pacote cabe entre os tapetes;
- se há viagem suficiente de platina disponível;
- se a velocidade de compressão necessária pode ser reproduzida;
- se o procedimento precisa de uma manutenção de carga constante;
- se o deslocamento deve ser medido;
- ou quais dados de teste precisam ser registrados.
Então, após a capacidade de força, verifique:
Espaço de Teste
Orientação de Pacotes
Velocidade de compressão
Modo de Controle
Requisito de Espera
Deslocamento
Dados Força–Deslocamento
Para o processo mais amplo de seleção de equipamentos, esses fatores pertencem ao Guia completo de Compra do Box Compression Tester, em vez de serem usados para redefinir a capacidade.
Roteiro de Seleção de Capacidade do Testador de Compressão de Embalagem
A decisão de capacidade pode ser reduzida a uma sequência prática.

Comparando o requisito com o RS-8401
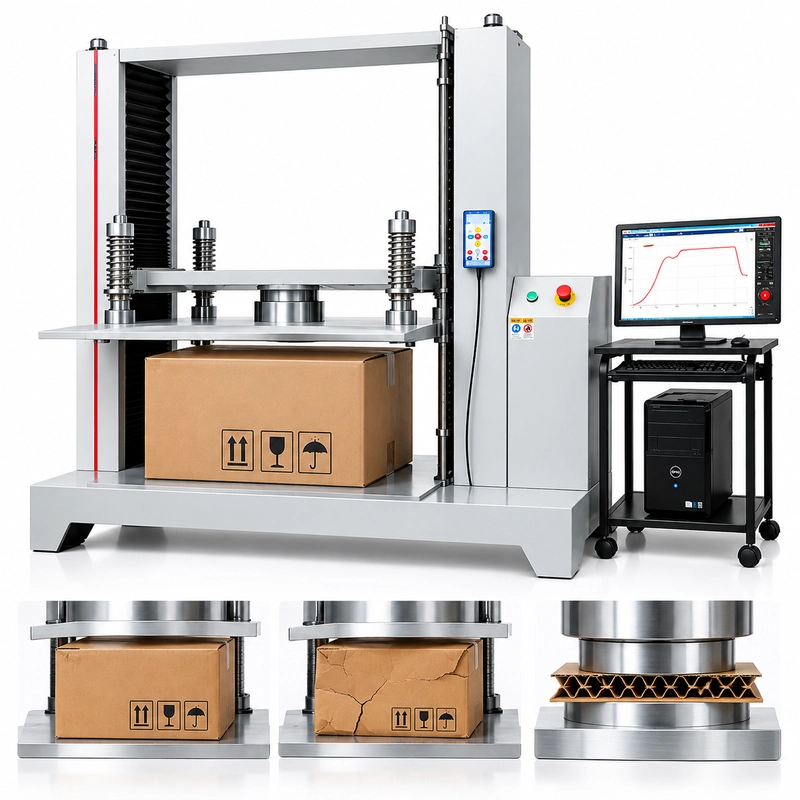
O Testador de Compressão de Embalagem ITM-LAB RS-8401 está disponível com:
10 kN / 20 kN / 50 kN
Opções de capacidade.
O sistema é projetado para testes de compressão e empilhamento de caixas onduladas, caixas de envio, recipientes plásticos e pacotes completos de transporte.
| Parâmetro | Especificação RS-8401 |
|---|---|
| Opções de Capacidade | 10 / 20 / 50 kN |
| Precisão da Carga | ±1% F.S. |
| Resolução de Carga | 1/250.000 |
| Velocidade de Teste | 0,001–200 mm/min |
| Resolução de Deslocamento | 0,001 mm |
| Espaço de Teste | Até 1500 × 1500 × 1500 mm |
| Sistema de acionamento | Servomotor AC |
| Controle | Software profissional de controle em malha fechada |
Não transformaríamos essas três opções de capacidade em três categorias arbitrárias de pacotes.
Para revisão de capacidade, as informações mais úteis são:
Força de trabalho normal
Força máxima esperada ou necessária
Teste de alvo-carga ou falha
Dimensões do pacote
Procedimento de teste
Se existirem dados de compressão anteriores, inclua vários resultados representativos em vez de apenas um máximo.
Se a força esperada for desconhecida, forneça a construção do pacote, dimensões, massa preenchida e procedimento de teste.
Isso dá à revisão de configuração uma base real de engenharia.
O que você deve colocar na RFQ?
Você não precisa projetar o testador antes de pedir um orçamento.
Você precisa descrever o teste.
| Requisito | Informações a Oferecer |
|---|---|
| Pacote | Caixa / recipiente / pacote completo |
| Dimensões | W × D × H |
| Massa Preenchida | kg |
| Construção | Material / placa / suporte interno |
| Tipo de Teste | Compressão / empilhamento / ambos |
| Tipo de Carga | Carga alvo / carga de falha |
| Força de Trabalho Normal | kN, se conhecido |
| Força Máxima Esperada | kN, se conhecido |
| Resultados históricos | Vários valores representativos, se disponíveis |
| Procedimento | Método padrão / cliente |
| Condicionamento | Se aplicável |
| Orientação | Direção do teste |
| Requisito de Força Futura | Se realmente esperado |
Se a força for desconhecida, escreva:
Desconhecido
E envie as informações que você tem.
Isso é mais útil do que selecionar 20 ou 50 kN sem saber o motivo.
FAQ
Como posso escolher entre um testador de compressão de 10 kN, 20 kN e 50 kN?
Comece com a força de compressão necessária ou esperada. Depois, considere a força máxima razoavelmente esperada, a faixa normal de trabalho, incerteza ou variabilidade, a margem operacional necessária e a especificação de força da configuração proposta. O peso do pacote sozinho não deve determinar a capacidade.
Posso selecionar a capacidade do testador de compressão a partir do peso do pacote?
Nenhuma conversão direta deve ser usada. A massa do pacote pode ser convertida em força gravitacional, mas isso não indica a força de compressão estrutural com a qual o pacote irá se deformar ou falhar.
Posso usar um testador de compressão de 50 kN para uma caixa que normalmente atinge apenas 5 kN?
Um sistema de 50 kN tem capacidade de força superior suficiente para atingir 5 kN, mas a capacidade máxima sozinha não estabelece se é a configuração de medição apropriada. Verifique a faixa proposta de medição de força e a especificação de precisão aplicável com as forças que você normalmente testa.
O que significa ±1% de F.S. em um testador de compressão?
F.S. significa escala real. Matematicamente, 1% de uma escala total de 10 kN é 0,10 kN, enquanto 1% de uma escala total de 50 kN é 0,50 kN. Esses valores ilustram como uma especificação em escala real é calculada; O desempenho real do sistema deve ser avaliado usando a especificação do fabricante aplicável e a configuração calibrada.
E se eu não souber qual a força de compressão esperada da caixa?
Revise os resultados históricos, as cargas de clientes definidas e os dados confiáveis de pacotes comparáveis primeiro. Para um novo projeto sem dados úteis de força, forneça a construção do pacote, dimensões, massa preenchida, orientação e procedimento de teste para que a força desconhecida possa ser considerada durante a configuração.
Defina o requisito de força antes de escolher a capacidade
10 kN, 20 kN ou 50 kN?
Essa não é a primeira pergunta.
Primeiro, estabeleça o que o teste realmente precisa aplicar e medir.
Mantenha essas distinções claras:
Massa ≠ Força de Compressão do Pacote
Carga Alvo ≠ Carga de Falha
Capacidade da máquina ≠ Faixa de Medição de Força ≠ Faixa Normal de Funcionamento
Uma vez compreendidas essas opções, as opções de capacidade ficam muito mais fáceis de avaliar.
Para uma revisão de configuração do RS-8401, forneça sua força de trabalho normal, força máxima esperada ou exigida, dimensões do pacote e procedimento de teste.
Se a força ainda não for conhecida, forneça a construção do pacote, massa preenchida e procedimento aplicável.
Defina primeiro o requisito de força. Selecione a capacidade em seguida.
