
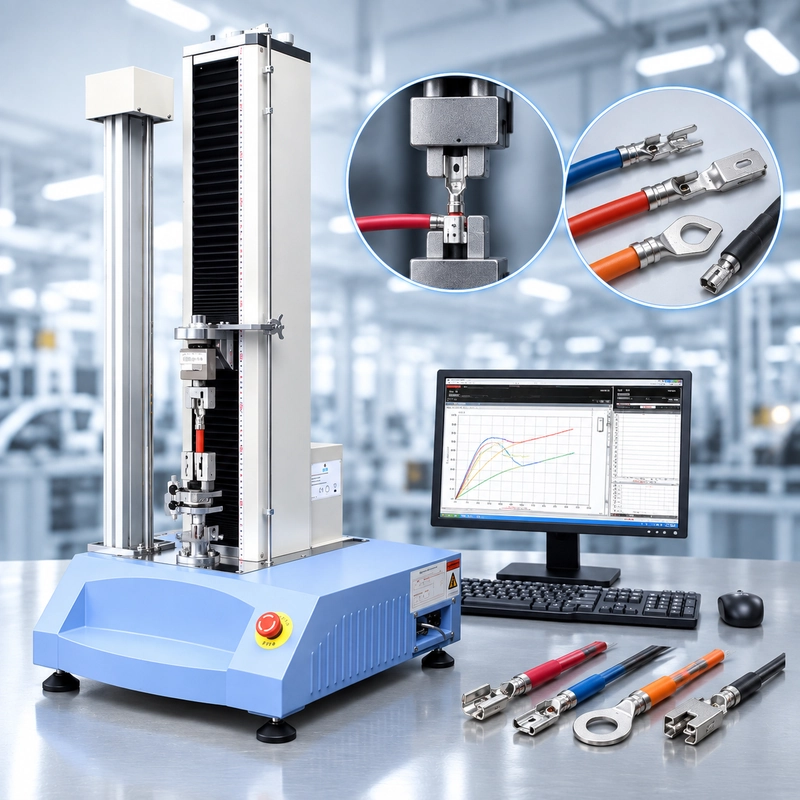
Um fornecedor de chicotes automotivos precisa de uma estação de força de tração para fios de sinalização de 0,35 mm², circuitos de energia de 2,5 mm² e uma dúzia de famílias de terminais. O controle de qualidade espera cerca de 400 testes por dia.
A princípio, isso parece uma simples solicitação de máquina de tração.
Força máxima fácil de verificar. As questões mais difíceis são o que acontece ao redor da máquina: quantas geometrias terminais os operadores precisam carregar, onde suas forças normais de tração realmente caem, se as amostras estão posicionadas consistentemente entre os operadores e quão rapidamente a estação pode se mover de uma família de terminais para outra sem adicionar variação de teste.
Por isso, um teste de puxão de chicote automotivo não deve ser planejado em torno de um único número como "500 N necessários."
Deve ser planejado em torno do programa harness e seu fluxo de trabalho de controle de qualidade.
força de puxão do chicote automotivo não é um teste
Um chicote de fiação finalizado contém várias interfaces mecânicas que podem ser puxadas.
O condutor é crimpado a um terminal. O terminal é mantido em uma carcaça de conector. Um fio ou cabo pode passar por um recurso de alívio de tensão. Duas metades conectoras também podem ter requisitos definidos de acoplamento ou desacoplamento.
Todo deles podem ser descritos informalmente como um "pull test", mas mecanicamente são diferentes.
| Interface de Teste | O que está sendo avaliado? | Consideração Principal de Configuração |
|---|---|---|
| Terminal de crimpagem → | fioIntegridade mecânica da conexão crimpada | Condutor de restrição e condutor de empunhadura |
| Terminal → alojamento | Retenção de contato | Suporte habitação e acesse o contato |
| Alívio de → de tensão por cabo/ | caboResistência ao puxão de montagem | Suporte corretamente conector ou montagem |
| Conector → conector | Comportamento de separação / separação | Segure ambas as metades do conector no eixo pretendido |
Para produção de chicotes automotivos, o teste de puxada do condutor para o terminal é uma aplicação comum de controle de qualidade. Este artigo foca nesse ambiente de produção, em vez de tratar cada teste de puxão de conector como o mesmo procedimento.
Se o requisito diz respeito à mecânica de uma conexão condutor-terminal individual, nosso Guia de Teste de Crimp Pull analisa mais de perto fixaturas de crimpagem, alcance da força de trabalho e comportamento de falha.

Start com o requisito do programa, não com uma tabela de força genérica
Um dos erros mais fáceis no controle de qualidade harness é começar com uma busca por um valor universal de força.
Um engenheiro de qualidade entra:
0,5 mm² requisito de força de puxação de fio
e rapidamente encontra tabelas contendo valores mínimos.
O número pode parecer útil. Isso não significa que ele deveria estar no plano de controle do arnês que está sendo fabricado.
Um programa automotivo pode ser regido por um requisito do cliente ou OEM, especificação do sistema terminal, desenho do chicote, plano de controle interno ou um método de teste de componente aplicável. Um requisito usado para uma família de terminais não deve ser automaticamente transferido para outra porque a seção transversal do condutor é semelhante.
IEC 60352-2, por exemplo, aborda conexões crimpadas sem solda dentro de seu escopo definido. Programas automotivos também podem usar requisitos específicos do cliente, OEM ou setor. Portanto, o documento que rege deve ser confirmado para a conexão real que está sendo testada.
Há uma distinção prática que vale a pena deixar clara:
O método de teste define como a amostra é testada. O requisito do produto define o que essa conexão precisa alcançar.
Podem não vir do mesmo documento.
Antes de configurar uma estação de força de tração, estabeleça a cadeia:
Programa de Veículo / Cliente → Chicote ou Conector Requisito → Combinação de Fio + Terminal → Método de Teste Aplicável → Limite de QC
Isso é mais seguro do que começar com uma tabela genérica de tamanho de fio versus força e trabalhar de trás para frente.

Um resultado de passagem ainda pode ocultar deriva do processo
Um pull test é frequentemente tratado como uma decisão simples:
PASS / FAIL
Essa decisão é necessária, mas uma sequência de resultados de produção pode contar uma segunda história.
Considere uma família de terminais que normalmente produz resultados como:
96 / 98 / 94 / 101 / 97 / 95 N
Depois, o mesmo processo começa a retornar:
91 / 88 / 84 / 81 / 78 / 76 N
Assuma, puramente para ilustração, que o mínimo especificado seja 70 N.
Todo exemplar ainda passa.
A tendência, no entanto, é difícil de ignorar.
Um engenheiro de qualidade agora tem um motivo para investigar o processo antes de esperar que a primeira amostra ultrapasse o limite de rejeição.
O pull test não consegue identificar a causa raiz sozinho. Não se sabe se a mudança veio da altura da crimpagem, comprimento da tira, posição do condutor, fios danificados, alimentação do terminal, condição da ferramenta ou variação do material.
O que ele pode mostrar é que a saída mecânica do processo se moveu.
Um único resultado responde:
Essa amostra atendia ao requisito?
Uma sequência de resultados pode levantar outra questão:
Esse processo ainda está se comportando como normalmente?
Para uma linha de chicote automotivo que produz grande número de conexões crimpadas, essa segunda pergunta pode ser tão valiosa quanto a decisão individual de aprovação/reprovação.
força de tração faz mais sentido quando lida com o processo de crimpagem
A força de puxão não deve ser esperada para explicar tudo sobre a qualidade da crimpagem.
É uma verificação mecânica destrutiva. Ele informa ao engenheiro como a conexão finalizada se comportou quando carregada, mas não explica diretamente por que a conexão se comportou assim.
Suponha que a força média de puxada diminua em vários lotes de produção. A próxima investigação pode incluir altura de crimpagem, comprimento da tira, posição do condutor, condição do fio, posicionamento dos terminais e condição da ferramenta.
Por outro lado, a verificação de processo unidimensional pode permanecer dentro de seus limites de controle enquanto uma tendência mecânica começa a se mover.
Nenhuma das observações substitui automaticamente a outra.
Por isso os dados de força de tração em produção se tornam mais úteis quando podem ser interpretados junto com informações relevantes do processo de crimpagem. Um plano de controle estável pode combinar testes mecânicos com verificações dimensionais, visuais e de processo apropriadas ao programa de chicote.
O pull test é uma janela do processo, não o processo inteiro em si.
Isso também é um motivo para manter registros significativos de teste em vez de reduzir cada medição a um indicador PASS verde.
Uma estação de QC, muitas famílias de terminais
Um laboratório de desenvolvimento testando um terminal pode otimizar tudo ao redor desse terminal.
Uma planta de harness tem um problema diferente.
A mesma estação de controle de qualidade pode receber pequenos contatos open-barrel pela manhã, terminais de anel mais tarde no turno e conexões de energia maiores de outro programa de chicote.
A estrutura de tração não precisa necessariamente mudar.
A contenção terminal frequentemente faz isso.
Um terminal de anel pode ser localizado usando um pino apropriado. Um contato pequeno pode exigir uma contenção com ranhura. Um terminal de lâmina precisa de um suporte que se encaixe em sua geometria. Conexões maiores podem exigir uma contenção diferente e uma faixa de força útil distinta.
Doze famílias de terminais não significam automaticamente doze conjuntos de luminárias completamente independentes.
Durante o planejamento do equipamento, geometrias terminais semelhantes podem ser revisadas para determinar se podem compartilhar um corpo de fixação, conceito de contenção ou inserto intercambiável. O objetivo não é forçar todo produto a se tornar um fixo "universal". É para evitar trocas desnecessárias enquanto localizam cada terminal repetidamente.
Isso altera a questão sobre equipamentos de:
Qual máquina consegue puxar esse terminal?
to:
Quantas famílias de terminais essa estação deve suportar e quão rápido os operadores podem se mover entre elas sem alterar a condição de teste?
Para um banco de desenvolvimento, alguns segundos extras de ajuste de luminária podem não fazer diferença.
Com várias centenas de espécimes por dia, eles fazem.

Por que a configuração do operador altera o resultado
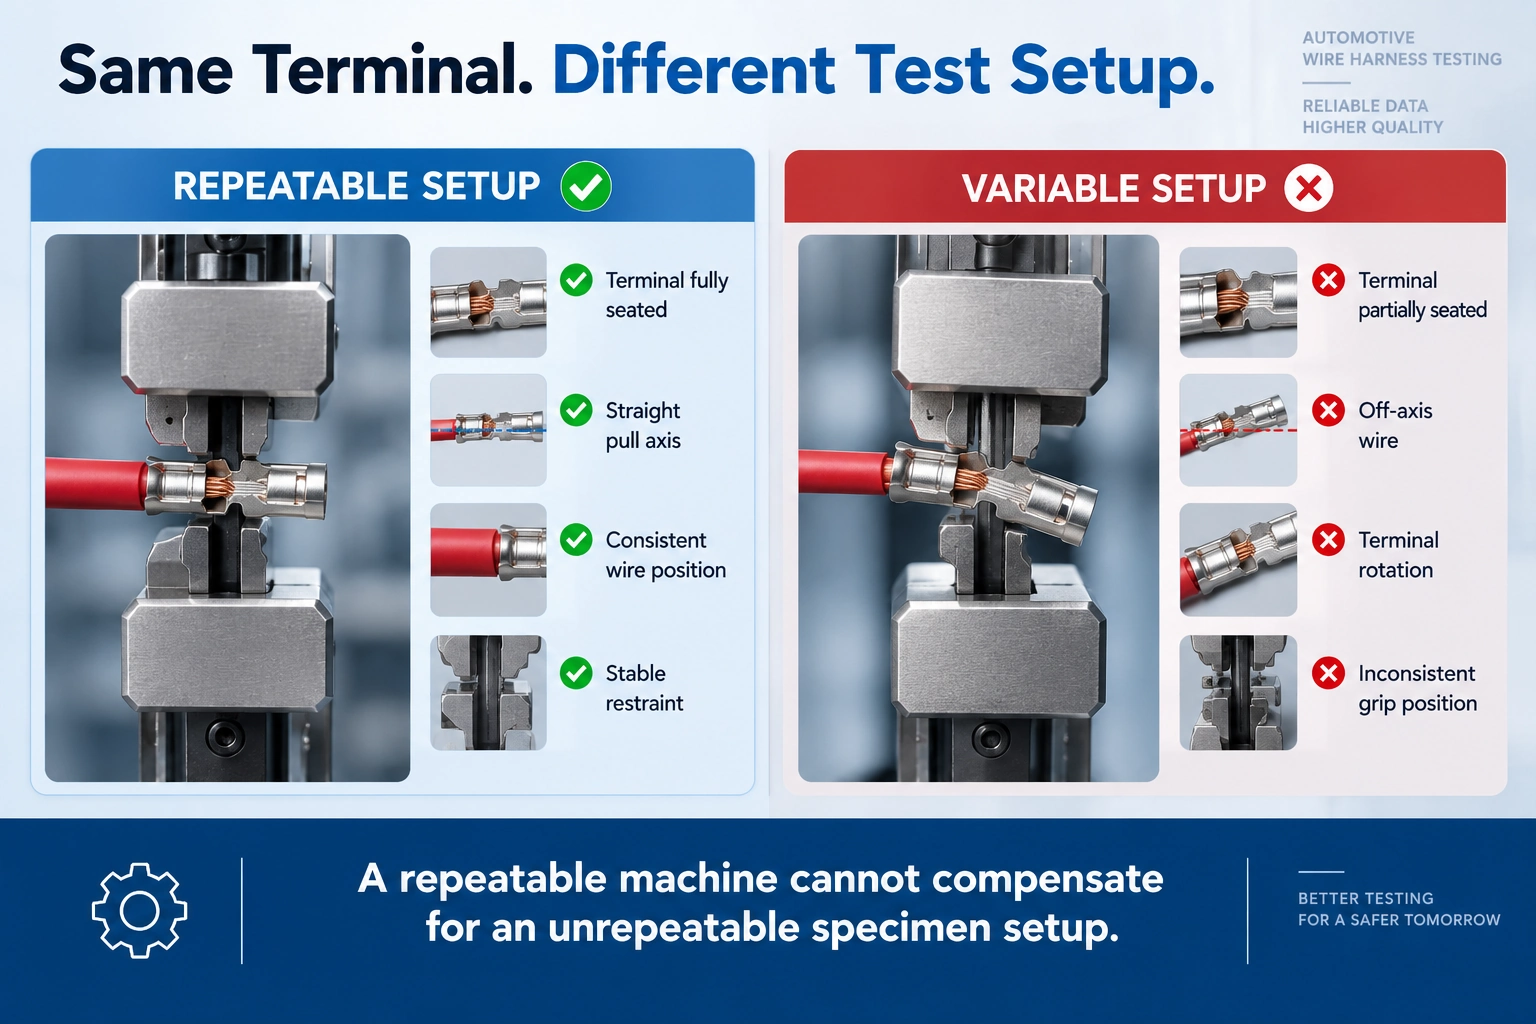
Operador A senta o terminal totalmente encostado na parada do fixador.
Operador B deixa o próximo espetáculo um pouco à frente.
Um fio passa verticalmente para dentro do cabo. Outro entra em um ângulo pequeno. Um operador deixa um comprimento livre consistente; outro se aproxima do terminal sempre que o fio disponível estiver curto.
Nenhuma dessas diferenças parece dramática no chão de fábrica.
Juntos, eles podem ampliar a dispersão nos dados de teste.
A repetibilidade é, portanto, em parte uma propriedade do sistema de medição de força e em parte uma propriedade de
O terminal deve ser contido sem introduzir uma condição de flexão não intencional. O condutor deve seguir o eixo de tração pretendido. A empunhadura de arame precisa de força de fixação suficiente para evitar escorregões sem causar uma falha prematura na mandíbula.
Para testes de produção repetitivos, o dispositivo também deve ajudar o operador a encontrar a posição pretendida, em vez de depender totalmente da experiência.
Isso pode significar uma posição positiva de assento, uma ranhura ou inserção apropriada, acesso mais fácil ao redor do terminal ou uma forma repetível de estabelecer o comprimento do fio livre.
Quando um valor inesperadamente baixo aparece, a amostra merece ser analisada antes que alguém comece a ajustar o processo de crimpagem.
O condutor puxou do terminal? O fio quebrou? Ele se moveu dentro do grip? O terminal girava? O puxão estava visivelmente fora do eixo?
Um valor produzido pelo deslizamento da empunhadura é um problema de configuração de teste, não evidência de uma crimpagem fraca na produção.
Uma estação de teste pode ter mais de uma faixa de força útil
Capacidade da máquina responde a uma pergunta:
O quadro pode aplicar força suficiente?
Não responde completamente a outro:
Essa é a configuração correta de medição para tudo que testamos?
Considere um laboratório de chicotes cobrindo várias famílias de conexão. Para fins apenas de planejamento de equipamentos, imagine os seguintes intervalos de trabalho:
Estes são valores ilustrativos de seleção de equipamentos, não requisitos de aceitação automotiva.
Suponha que a maioria das amostras diárias caia abaixo de 150 N enquanto um grupo muito menor opera várias vezes maior.
Selecionar o sistema de medição apenas em torno da maior amostra pode deixar de lado onde a maior parte do dia de trabalho da máquina é realmente passada.
Uma discussão melhor inclui a menor força de interesse, o intervalo normal de trabalho para cada família de terminais, a maior força real esperada e o número de testes realizados em cada faixa.
Dependendo dessa dispersão, o laboratório pode avaliar se uma configuração de célula de carga é adequada ou se diferentes faixas de medição devem ser consideradas.
A entrada útil aqui é o

Com 500 testes por dia, o manuseio de amostras faz parte da especificação
Uma estação de teste usada vinte vezes ao dia pode tolerar alguns passos estranhos.
Com quinhentos testes por dia, esses mesmos passos se tornam tempo de produção.
Um ciclo completo inclui mais do que o movimento da cruz:
Identificar amostra → Carregar terminal → Segurar e alinhar fio → Executar teste → Remover amostra → Classificar resultado → Registrar dados
Imagine que carregamento e posicionamento exigem 30 segundos por amostra.
Em 500 testes, isso sozinho representa mais de quatro horas de manuseio.
Reduza o processo em apenas 10 segundos por amostra e aproximadamente
Por isso, simplesmente aumentar a velocidade de teste nem sempre é a forma mais eficaz de aumentar a taxa de transferência.
Em controle de qualidade de chicote de alto volume, ganhos práticos podem vir de acesso mais fácil ao terminal, troca de dispositivos mais rápida, posicionamento repetível, operação prática da pegada e menor manuseio manual dos resultados.
A melhor configuração de produção não é necessariamente aquela que se move mais rápido.
É aquele que remove trabalhos desnecessários de todo o ciclo de teste sem comprometer a condição de teste.

Configurando o RS-8010A para controle de qualidade de chicotes automotivos
Para muitas aplicações de puxar cabos automotivos, as forças envolvidas são relativamente baixas em comparação com testes estruturais de tração.
The ITM-LAB RS-8010A Máquina Universal de Teste de Servo Controle, disponível em capacidades de 50 N até 5 kN, é portanto uma plataforma para avaliar muitas forças de tração de terminais e arneses aplicações.
Especificar apenas o modelo da máquina, no entanto, não define o sistema de teste.
Para uma aplicação condutor-termo-terminal, a configuração pode combinar uma célula de carga apropriada com uma empunhadura de fio e uma contenção adaptada à geometria do terminal. O espaço disponível para testes e viagens também precisam se adequar ao espetáculo.
Quando várias famílias de terminais compartilham a mesma estação, o acesso e a troca de dispositivos devem ser considerados ao mesmo tempo que a faixa de força.
Os dados necessários também podem variar.
Uma estação de produção pode precisar principalmente de força de pico e informações de aprovação/reprovação. O desenvolvimento, validação de processos ou trabalhos de solução de problemas pode se beneficiar de manter a curva força-deslocamento e o comportamento de falha observado.
Por exemplo:
Terminal A — 96 N — PASS — retirada do condutor
contém mais informações diagnósticas do que:
Terminal A — PASS
Isso não significa que toda linha de harness precisa de um sistema de dados complexo. Isso significa que a saída necessária deve ser definida antes da estação ser configurada.
Para uma estação de controle de qualidade de baixa força, o RS-8010A pode ser avaliado juntamente com o método apropriado carga de carga, grip de fio, contenção de terminal e método de teste. Para programas multi-terminais, a troca de fixaturas e o fluxo de trabalho do operador devem ser considerados como parte da mesma configuração, e não depois que a máquina já foi selecionada.
Uma RFQ Real Automotiva
Considere este pedido:
Há informações suficientes para entender a aplicação.
Ainda não há o suficiente para configurar a estação corretamente.
O próximo documento útil geralmente não é outra especificação de máquina.
É a lista terminais.
Agora a discussão sobre equipamentos se torna muito mais concreta.
Se a maioria das famílias terminais apresenta comportamento semelhante de baixa força, enquanto apenas algumas exigem forças substancialmente maiores, a estratégia de célula de carga pode ser avaliada em torno dessa distribuição.
Se vários terminais compartilharem geometria semelhante, a estratégia de contenção pode ser revisada para componentes comuns ou inserts intercambiáveis.
E se a estação for esperada para processar 500 amostras por dia, o carregamento, a troca de equipamentos e o manuseio de dados tornam-se partes mensuráveis do projeto.
Essa é a informação necessária para passar de um pull tester genérico para uma estação de teste de produção útil.
O que enviar antes de solicitar um sistema de força de tração de chicote
Para um novo projeto de chicote automotivo, forneça as informações que definem a aplicação de produção, e não apenas a capacidade máxima da máquina.
As entradas mais úteis são:
- tamanhos de fios e tipos de condutores;
- números de peça terminais;
- desenhos terminais ou amostras finalizadas;
- requisito cliente/OEM/produto aplicável;
- método de teste aplicável;
- força mínima especificada;
- intervalo real esperado de força de trabalho;
- velocidade de teste requerida;
- número de famílias terminais;
- testes aproximados por dia;
- requeria saída de teste e rastreabilidade.
Se vários terminais compartilharem a estação, uma planilha listando número da peça do terminal, tamanho do fio, mínimo especificado, força de trabalho esperada e quantidade diária é especialmente útil.
Terminais físicos ou amostras de crimpagem finalizadas são valiosos ao avaliar a contenção. A geometria do acessório não pode ser determinada de forma confiável apenas a partir de um valor de força.
Roteiro de Seleção do Sistema de Teste de Força de Puxada de Chicotes Automotivos

FAQ sobre Teste de Força de Puxão de Chicote Automotivo
Quais testes de força de tração são usados para chicotes automotivos?
"Força de puxão" pode se referir a várias interfaces mecânicas, incluindo resistência de crimpagem condutor-terminal, retenção de terminal em uma carcaça de conector e testes de alívio de tensão ou de retirada de montagem. A força de acoplamento ou desacoplamento do conector é outra medida mecanicamente diferente.
Portanto, a interface deve ser identificada antes de selecionar o dispositivo ou procedimento de teste.
Um teste de puxar o chicote de fios é o mesmo que um teste de crimpagem?
Nem sempre.
Um teste de crimp pull carrega especificamente a conexão condutor-terminal. O teste de puxão de chicotes é uma descrição mais ampla e pode incluir outras interfaces mecânicas dentro do conjunto.
Para o QC de crimpagem de produção, a conexão condutor-terminal é tipicamente a interface de interesse.
Quanta força de tração um terminal automotivo deve suportar?
Não existe um único valor de força que se aplique a todos os terminais automotivos de determinado tamanho de fio.
O requisito de aceitação deve vir da especificação que rege o programa real de condutor, terminal e chicote. Uma tabela genérica de forças online não deve ser substituída por esse requisito sem confirmar sua aplicabilidade.
A força de puxão pode ser usada para monitorar a qualidade da crimpagem?
Sim, dados de força de tração podem fornecer informações úteis de controle de qualidade mecânica e podem revelar mudanças no comportamento do processo ao longo do tempo.
Ele não identifica a causa raiz de uma mudança por si só. Tendências inesperadas podem precisar ser investigadas junto com a altura da crimpagem, posição do condutor, condição do fio, posicionamento dos terminais, condição da ferramenta e outras informações relevantes do processo.
Por que diferentes operadores às vezes obtêm resultados diferentes de força de tração?
Diferenças na posição do terminal, posição da empunhadura, comprimento livre da amostra, rotação do terminal e alinhamento do eixo de tração podem introduzir variações.
Um fixo de produção deve tornar a posição pretendida da amostra o mais repetível possível, para que o resultado dependa menos da técnica individual do operador.
Como devo escolher uma célula de carga para testes de puxar chicotes automotivos?
Comece com a faixa real esperada de força de trabalho, em vez de apenas o valor mínimo de aceitação ou capacidade máxima de quadros.
Para uma estação que cobre várias famílias terminais, mapeie o alcance esperado de força e a quantidade diária para cada família. Isso ajuda a determinar onde ocorre a maioria das medições e se uma faixa de célula de carga é adequada para todo o programa.
Quais informações são necessárias para selecionar uma máquina de teste de pull-tap de chicote automotivo?
Forneça os tamanhos dos fios, tipos de condutores, números ou desenhos de terminais, requisitos de teste aplicáveis, forças mínimas especificadas, faixas reais de força esperadas, velocidade de teste, número de famílias de terminais e volume diário de amostras.
Amostras de crimpagem finalizadas são particularmente úteis quando a luminária do terminal precisa ser avaliada.
Construindo uma Estação de Controle de Qualidade Melhor
A parte mais fácil de um projeto de teste de puxar chicote automotivo é frequentemente confirmar que o quadro de tração tem capacidade suficiente.
Os detalhes de produção determinam se a estação ainda funcionará bem após centenas de amostras, múltiplas trocas de terminais e vários operadores.
Um sistema útil precisa acomodar as famílias de terminais realmente fabricadas, medir onde ocorrem suas forças reais de tração, segurar amostras de forma consistente e avançar pelo volume de amostras necessário sem transformar a carga de amostras no gargalo.
Os dados resultantes também devem ser úteis. Um único resultado PASS verifica um estímulo. Uma tendência de força de tração em mudança pode dar à equipe de qualidade um motivo mais cedo para inspecionar o processo de produção.
Para muitas aplicações de terminais automotivos de menor força, o ITM-lab RS-8010A, disponível a partir de 50 N a 5 kN, pode servir como plataforma de teste. A configuração final ainda depende da célula de carga, da aderência de fio, da contenção de terminais, do espaço disponível para o teste, do método de teste aplicável e do fluxo de trabalho de produção.
Se você está planejando uma estação de controle de qualidade de chicote automotivo, envie à ITM-LAB sua lista de terminais, faixa de tamanho de fio, desenhos de terminais ou amostras finalizadas, requisitos regulamentários, faixas esperadas de força de tração e testes por dia.
Com esses detalhes, o ITM-LAB pode avaliar o
