
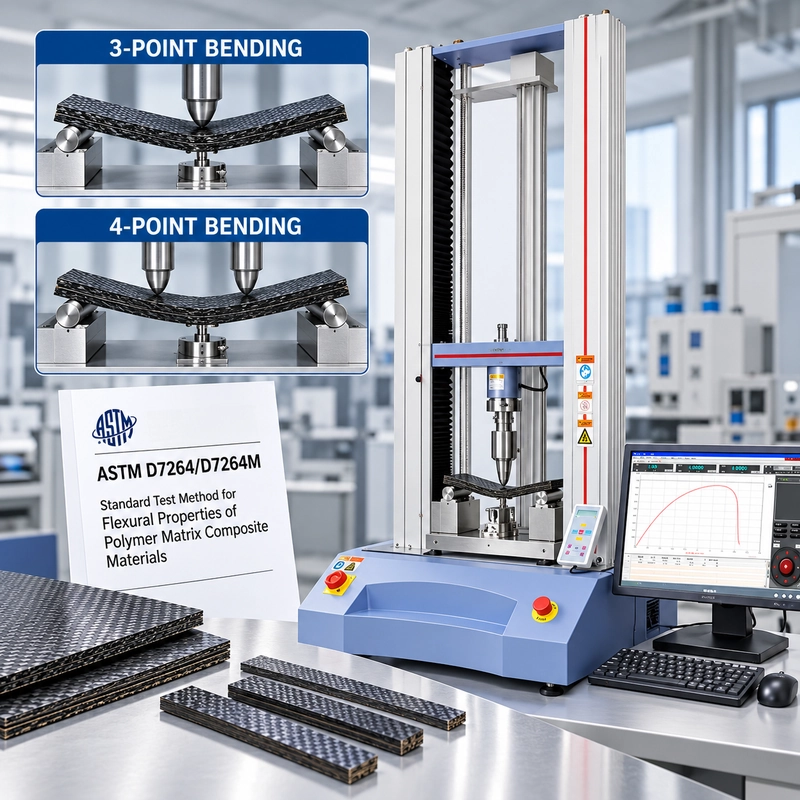
Dois cupons CFRP vêm do mesmo painel laminado. Ambos têm 4 mm de espessura.
Um deles é testado sobre um vão de suporte de 64 mm. O outro acima de 128 mm.
Mesmo material. Mesma espessura. Mesma máquina universal de testes.
A resistência à flexão reportada deve ser a mesma?
Não necessariamente.
No teste de flexão composta ASTM D7264, o vão faz parte do teste — não apenas um ajuste de fixação. Mude a geometria de carga ou a relação entre o vão e a espessura e você muda o estado de tensão dentro do cupom. Mude como a deflexão é medida e você pode alterar o resultado da rigidez. Ignore onde o espetáculo realmente falhou e um pico perfeitamente limpo na curva de força pode se tornar enganoso.
Por isso, configurar a ASTM D7264 começa com o cupom, não com a máquina.
A ASTM D7264/D7264M cobre as propriedades flexurais de compósitos de matriz polimérica, especialmente materiais reforçados com fibras contínuas. A atual ASTM D7264/D7264M-26 inclui duas configurações: o Procedimento A usa carregamento em três pontos e o Procedimento B usa carregamento em quatro pontos. É utilizada uma relação padrão de 32:1 entre vão-espessura, que é uma das diferenças importantes entre esse método e métodos flexurais plásticos comuns, como ASTM D790 e ASTM D6272.
Este guia foca no que esses requisitos significam na bancada de testes: como o método de carregamento altera a resposta da amostra, por que 32:1 importa, o local da falha que pode indicar, de onde vem o número de deflexão e como transformar os requisitos de cupom em uma configuração prática de UTM e luminária.
O que realmente está acontecendo dentro do laminado?
Um teste de flexão parece simples visto de fora da luminária.
O cupom apoia dois suportes. A cabeça cruzada se move. O espécime se dobra.
Dentro do laminado, a situação é mais complicada.
À medida que a viga se dobra, uma superfície externa é colocada principalmente em compressão, enquanto a superfície oposta é colocada principalmente em tração. Entre eles está o eixo neutro. Tensões de cisalhamento transversais também se desenvolvem ao longo da espessura.
Para um material homogêneo, a teoria do feixe nos oferece uma forma conveniente de descrever essa distribuição de tensões. Para um composto laminado, entretanto, o material em si é direcional e em camadas.
As fibras podem suportar a maior parte da carga longitudinal. A matriz transfere a tensão e sustenta o reforço. Interfaces entre camadas introduzem outro possível caminho de dano.
Então o cupom não tem apenas uma forma de falhar.
Uma amostra de CFRP pode desenvolver fratura de fibra de tração em uma face, danos por compressão na outra, delaminação entre camadas ou danos por cisalhamento através do laminado. O contato local sob o nariz de carga pode introduzir outro mecanismo de falha completamente diferente.
Essa é a primeira razão pela qual a força mais alta registrada pela UTM nunca deve ser interpretada isoladamente.

ASTM D7264 Procedimento A vs Procedimento B
A ASTM D7264 fornece ao laboratório dois arranjos de carga.
O Procedimento A é flexão de três pontos.
A amostra é sustentada em dois pontos e carregada por um nariz no centro do vão.
O Procedimento B é flexão de quatro pontos.
O espécime novamente assenta sobre dois suportes externos, mas a força é introduzida através de dois narizes de carga. Para a D7264, a distância entre esses pontos de carga é metade do vão de suporte.
Eles não são simplesmente dois estilos de fixação para obter o mesmo número.
A flexão de três pontos concentra o momento máximo
Com um único nariz de carga central, o momento de flexão máximo ocorre no centro.
Isso significa que a região mais estressada está fortemente localizada em torno de uma posição.
Se o defeito mais fraco e significativo do laminado estiver em outro ponto do cupom, esse defeito pode nunca passar pelo mesmo momento máximo de flexão.
A flexão de quatro pontos expõe uma região maior
Entre os dois narizes de carga na configuração de quatro pontos, a amostra experimenta uma região de momento de máxima flexão.
Isso expõe um comprimento maior de material à condição de flexão mais severa.
Para materiais compostos, essa diferença importa.
Vazios, ondulações locais das fibras, áreas ricas em resina, defeitos de compensado e outras variações de material não ocorrem convenientemente no centro exato de cada cupom. Uma região maior e altamente estressada dá aos defeitos em uma porção maior da amostra a oportunidade de influenciar a falha.
Isso não torna o Procedimento B inerentemente "melhor".
Isso faz tudo diferente.
A ASTM observa que o Procedimento A e o Procedimento B podem gerar valores de propriedade ligeiramente diferentes. Quando os resultados estão sendo comparados, o mesmo procedimento deve ser utilizado durante toda a comparação.
Se um desenho de cliente especificar o Procedimento A, utilize o Procedimento A.
Se um programa interno de P&D tiver escolha, documente o procedimento selecionado e mantenha-o consistente entre materiais, lotes e grupos de condicionamento.

A proporção de 32:1 está funcionando
bemPara a configuração padrão ASTM D7264:
Vão de suporte / Espessura da amostra = 32:1
ou:
L = 32h
onde:
L = vão
de suporteh = espessura da amostra
A ASTM identifica essa proporção de 32:1 como uma das distinções entre a D7264 e a ASTM D790/D6272, onde é usada uma relação padrão de 16:1 entre a extensão e a espessura. O D7264 é projetado para avaliar o comportamento flexural de vigas longas, enquanto o ASTM D2344/D2344M trata da resistência de vigas curtas.
Por que isso importa?
Porque curvatura e cisalhamento não contribuem igualmente em todos os vãos.
Reduza o vão em relação à espessura da amostra e o cisalhamento transversal se torna mais significativo. Aumentando a extensão relativa e a resposta se torna mais dominada pela flexão.
Isso é particularmente importante em compósitos laminados porque uma falha de cisalhamento interlaminar pode ocorrer antes que as fibras externas atinjam a condição flexural que o teste pretendia investigar.
Então, quando um operador ajusta os suportes, esse ajuste não é apenas para ajustar o cupom.
É uma parte definidora da condição de teste mecânico.
Um exemplo rápido
Para um laminado de 2 mm:
32 × 2 = 64 mm
Para um laminado de 4 mm:
32 × 4 = 128 mm
Para um laminado de 6 mm:
32 × 6 = 192 mm
Essa simples progressão também nos diz algo sobre a seleção de equipamentos.
Se um laboratório planeja testar cupons de 2 a 6 mm de espessura, o dispositivo de flexão precisa acomodar os vãos de suporte correspondentes. Um dispositivo que para fisicamente em 100 mm pode ser perfeitamente utilizável para a amostra de 2 mm e inadequado para os exemplares de 4 mm e 6 mm sob a mesma condição de 32:1.
Se um fornecedor recebe apenas:
"Precisamos de um acessório ASTM D7264."
Ainda não há informações suficientes para configurar o aparelho corretamente.
Nomínimo, queremos saber quais espas vão entrar nele.

Um Exemplo Funcionário de 4 mm CFRP
Considere um cupom retangular CFRP testado usando o Procedimento A.
Para ilustrar, suponha:
Largura, b = 13,0 mm
Espessura, h = 4,00 mm
Vão de suporte, L = 128 mm
Carga máxima, P = 1.200 N
Para uma amostra retangular em flexão de três pontos, a relação de tensão flexural da superfície externa assume a forma familiar:
σf = 3PL / 2bh²
Substituindo os valores de exemplo:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
o que dá aproximadamente:
σf = 1.108 MPa
ou:
1.11 GPa
Esse número é útil, mas o cálculo revela algo mais que é fácil de ignorar.
Olhe para o denominador:
h²
A espessura é quadrada.
Agora suponha que o espécime real tenha 4,00 mm de espessura, mas 4,10 mm seja inserido no cálculo.
Todo o resto permanece igual.
Usando 4,10 mm:
σf ≈ 1.054 MPa
O estresse relatado mudou aproximadamente:
1.108 MPa → 1.054 MPa
uma diferença de cerca de 4,9%.
Nada mudou na máquina.
Nada mudou em força máxima.
Nada mudou no laminado.
Apenas o valor de espessura mudou 0,10 mm.
Por isso, não construiríamos um relatório D7264 apenas com base na espessura nominal de desenho. Meça o cupom conforme exigido pelo método e mantenha a prática de medição dimensional consistente ao longo da comparação.
Para laminados compósitos finos, a metrologia de amostras faz parte do teste mecânico.
A direção da fibra pode mudar a resposta antes do início do teste
Dois cupons podem ter dimensões externas idênticas e ainda representar sistemas de materiais muito diferentes mecanicamente.
Considere um laminado unidirecional.
Um espetáculo cortado principalmente na direção da fibra e um corte transversal a ela não suporta carga flexural da mesma forma.
O mesmo problema aparece com bandejas mais complexas.
Um laminado dominado por [0°], um laminado dominado por [90°], uma construção de camadas cruzadas e um laminado quase isotrópico não devem ser tratados como intercambiáveis simplesmente porque todos os quatro cupons são feitos de "CFRP".
Por isso, um relatório de teste composto útil deve preservar informações suficientes para identificar o que foi realmente testado.
A designação do material sozinha pode não ser suficiente.
Dependendo do programa, informações úteis podem incluir construção em laminado, designação do revestimento, orientação da amostra em relação ao painel, espessura, largura, estado de condicionamento, procedimento de teste e vão de suporte.
Se um lote foi cortado longitudinalmente e outro transversalmente, a excelente repetibilidade da máquina não salvará uma comparação ruim.
Se quebrar aqui, pergunte por quê
Um pico limpo na curva força-deflexão parece reconfortante.
O cupom quebrado merece pelo menos tanta atenção.
Ruptura na região de alta curvatura pretendida
Comece examinando qual superfície iniciou a falha e como é a fratura.
Fratura de fibras traccionais, danos por compressão e combinações de falhas de matriz e fibra podem ocorrer dependendo da arquitetura do laminado.
Uma falha na região esperada não valida automaticamente todos os aspectos do teste, mas é muito mais informativa do que simplesmente registrar a força máxima.
Dano diretamente sob um nariz de carga
Olhe de perto para a zona de contato.
Se o laminado esmagar localmente sob o nariz antes do desenvolvimento da falha flexural pretendida, o pico medido pode ser controlado por danos por contato.
Essa não é a mesma pergunta que:
"Quão resistente é esse laminado em flexão?"
Uma longa divisão entre as plicas
Uma fissura visível ao longo do laminado pode indicar delaminação ou envolvimento interlaminar.
Pergunte se a resposta flexural desejada para vigas longas foi alcançada antes que esse dano se tornasse controlador.
Falha próxima a um suporte
Não apenas salve a carga de pico e passe para o próximo cupom.
Verifique o vão, a posição da amostra, contato de suporte, alinhamento e a própria amostra.
Uma falha recorrente no lugar errado é a informação sobre a configuração.
Quando o espécime quebrar em algum lugar inesperado, investigue o local antes de interpretar o número.

Quando uma carga máxima maior pode ser um teste pior
Imagine dois cupons nominalmente idênticos.
O cupom A alcança:
1,20 kN
e falha na região de alta flexão pretendida.
O cupom B alcança:
1,28 kN
mas a inspeção mostra amassamento localizado severo diretamente sob o nariz de carga.
Qual cupom demonstrou a maior resistência à flexão válida?
A resposta não pode ser estabelecida apenas a partir de 1,20 versus 1,28 kN.
O cupom B produzia a leitura maior por máquina. Também produziu evidências de que um mecanismo de falha diferente poderia ter controlado essa leitura.
Essa distinção é importante quando um software de teste cria automaticamente um relatório contendo força máxima, tensão máxima e resultados de aprovação/reprovação.
Um relatório numérico pode ser internamente consistente e ainda assim omitir a observação diagnóstica mais importante do teste.
Para flexão composta, guarde a curva.
Mas olhe o cupom.
The Curve também tem uma história
A inspeção de falha não deve substituir a curva força-deflexão. Os dois pertencem um ao outro.
No início de um teste, pode aparecer uma pequena região de assentamento à medida que a amostra, os suportes e o nariz de carga estabelecem contato total.
A principal parte ascendente da curva reflete a resposta estrutural do sistema de cupom e teste.
O afastamento da resposta linear esperada pode indicar o início de danos ou comportamento não linear.
Uma queda acentuada de carga pode acompanhar uma fratura súbita.
Uma redução pós-pico mais gradual pode ocorrer à medida que o dano se desenvolve progressivamente.
Alguns laminados produzem múltiplas quedas de carga em vez de uma única ruptura, pois camadas ou interfaces individuais podem falhar enquanto a estrutura restante continua suportando a carga.
Essa é uma informação diagnóstica útil.
Se um grupo de cupons produz repetidamente uma resposta suave e repetível enquanto outro apresenta descontinuidades iniciais e grande dispersão, a diferença merece investigação, mesmo que suas forças médias de pico sejam semelhantes.
Portanto, a curva deve ser tratada como mais do que uma rota para um valor máximo.
De onde veio esse número de deflexão?
Abra o relatório do teste e encontre a coluna de deflexão.
Antes de usá-lo para um cálculo de rigidez ou módulo, faça uma pergunta:
Onde foi medida?
O UTM sabe até onde seu cabeçote transversal ou atuador em movimento percorreu.
Esse movimento pode conter mais do que apenas curvar o espetáculo.
Pode incluir contribuições da conformidade da máquina, deformação do equipamento, assentamento de contato e a forma como o cupom gira contra os suportes e o nariz de carga.
Uma medição de deslocamento feita diretamente na amostra tenta responder a uma pergunta diferente: quanto a própria amostra se desviou no local definido da medição?
Esses números não são automaticamente idênticos.
Essa distinção pode ter pouco efeito em um teste interno simples cujo único objetivo é comparar a força máxima sob uma configuração fixa.
Torna-se muito mais importante quando o resultado desejado depende da inclinação da resposta força-deflexão.
Por isso, "a máquina tem medição de deslocamento" não é uma resposta completa ao configurar um teste de módulo de flexão.
Cada UTM eletromecânico moderno mede seu próprio movimento.
A questão de engenharia é:
Qual deslocamento o cálculo exige?

Quando os resultados da ASTM D7264 não parecem corretos
Uma reprise só é útil se a configuração já estiver certa. Quando o mesmo comportamento anormal continuar aparecendo, use o padrão como informação diagnóstica.
| O que você vê | O que verificar primeiro |
|---|---|
| A força é consistentemente menor do que o esperado | Dimensões reais, vão de suporte, orientação da amostra e modo de falha |
| Delaminação prematura | Relação vão/espessura, qualidade do laminado e condição das bordas |
| Esmagando sob o nariz de carga | Geometria do contato, superfície da amostra e se o contato local está controlando a falha |
| O módulo varia enquanto a força máxima é relativamente estável | Canal de deflexão, assentamento, entrada de espessura e conformidade de fixação/máquina |
| Grande dispersão cupon-to-cupon | Colocação, direção da fibra, localização do painel, espessura e preparação da amostra |
| Movimento inicial antes do desenvolvimento de carga significativa | Assentos, ajuste de zero e contato com o aparelho |
| Falhas ocorrem repetidamente perto de um suporte | Envergadura, posicionamento, alinhamento, contato e defeitos locais |
| Os procedimentos A e B fornecem valores diferentes | Não misture os dois procedimentos em uma única comparação direta |
| O resultado da D7264 difere dos dados da D790 | Confirmar que dois métodos de teste diferentes não estão sendo tratados como equivalentes |
Os dois últimos pontos são especialmente importantes quando os laboratórios herdam dados históricos.
Uma planilha cheia de valores de "resistência à flexão" não é necessariamente um conjunto de dados comparável.
Você precisa saber como esses valores foram produzidos.
ASTM D7264 vs D790 vs D6272 vs D2344
Todos os quatro métodos envolvem curvatura ou carregamento do tipo viga. Eles não são intercambiáveis.
| Padrão | Aplicação principal | Carregamento | Diferença Chave |
|---|---|---|---|
| ASTM D7264/D7264M | Compósitos de matriz polimérica | 3 pontos ou 4 pontos | Propriedades flexurais compóitas de viga longa; relação padrão de vão/espessura de 32:1 |
| ASTM D790 | Plásticos e materiais isolantes | Jogo de 3 pontos | Propriedades flexurais dos plásticos; a geometria padrão usa comumente 16:1 |
| ASTM D6272 | Plásticos | 4 pontos | Teste de flexão plástica em quatro pontos |
| ASTM D2344/D2344M | Compósitos de matriz polimérica | Carregamento de feixe curto | Resistência de feixe curto / resposta sensível a interlaminar |
Um dispositivo de dobra não define o método de teste.
A mesma máquina universal de teste pode ser capaz de rodar D7264 e D790, mas uma configuração D790 não se torna um teste D7264 simplesmente porque a máquina pode dobrar ambos os amostras.
Material, geometria da amostra, vão e procedimento de carregamento ainda importam.
O que a UTM realmente precisa fazer
Agora podemos selecionar os equipamentos.
Repare como a capacidade da máquina aparece tarde na discussão.
Isso é deliberado.
Para a ASTM D7264, um sistema útil precisa fazer quatro coisas bem.
Meça a carga real de trabalho
Suponha que um quadro de 50 kN esteja disponível e o cupom composto seja esperado para falhar em torno de 1,5 kN.
A estrutura tem capacidade suficiente.
Isso não torna automaticamente a faixa completa de medição de 50 kN a melhor escolha para o teste.
Força de trabalho esperada, faixa de medição, precisão e margem de sobrecarga devem ser consideradas em conjunto.
Capacidade de Quadro ≠ Carga de Trabalho ≠ Faixa de Medição
Essa distinção importa mais do que simplesmente escolher a próxima capacidade da máquina acima da força máxima esperada.
Ajuste o vão necessário
Volte ao exemplo do 4 mm.
Uma proporção de 32:1 exige:
128 mm
de suporte de duração.
Um cupom mais grosso pode exigir muito mais.
A luminária de dobra precisa de uma faixa de ajuste suficiente, e a luminária completa ainda deve caber dentro do espaço de teste disponível do UTM.
Manter a geometria de carga exigida
O Procedimento A exige o arranjo apropriado de três pontos.
O Procedimento B precisa da disposição apropriada de quatro pontos.
Os narizes e suportes de carga também precisam de geometria, posicionamento e alinhamento adequados para o teste necessário.
Uma máquina com força suficiente, mas com o dispositivo errado, não é um sistema de teste D7264.
Obtenha os dados que o cálculo realmente precisa
Se o projeto precisar apenas de uma curva controlada força-deflexão e força máxima, uma configuração de medição pode ser suficiente.
Se for necessário módulo de flexão ou outra saída relacionada à rigidez, a medição de deflexão merece um exame mais detalhado.
Defina o resultado primeiro.
Depois, defina o sensor.
Onde o RS-8000 se encaixa
A máquina universal de teste ITM-LAB RS-8000 cobre configurações de quadro de 10 a 50 kN e pode ser configurada para aplicações de tração, compressão e flexão.
Para o teste de flexão composta ASTM D7264, entretanto, o número do modelo é apenas o ponto de partida.
Uma configuração útil precisa ser construída em torno do cupom:
Força de trabalho esperada
Procedimento A ou Procedimento B
Espessura do espécime
Vão de suporte necessário
Largura e comprimento do espécime
Geometria de Carga/Suporte
Medição de deflexão necessária
Espaço disponível para testes e viagens
Produção e relatórios necessários
Para muitos testes de cupons CFRP e GFRP, a questão chave de seleção provavelmente não será se um quadro de 50 kN consegue suportar fisicamente a carga.
A questão mais útil é se o sistema completo mede adequadamente o alcance real de trabalho e reproduz a geometria necessária.
Essa é a diferença entre selecionar um UTM e configurar um sistema de teste.
Um Cupom, Um Exemplo de Configuração
Veja o espécime anterior:
Material: Laminado CFRP
Procedimento: ASTM D7264 Procedimento A
Espessura: 4,00
mm Largura: 13,0 mm
Razão necessária: 32:1
Vão de suporte: 128 mm
Força máxima esperada: aproximadamente 1–2kN
Resultados necessários: resistência à flexão + curva força-deflexão
Só com essas informações, já são visíveis vários requisitos de equipamento.
A luminária deve atingir um vão de suporte de 128 mm.
A máquina precisa de espaço suficiente para o torno, cupom e viagem de teste.
A configuração de medição de força deve ser adequada para uma carga de trabalho em torno da região esperada de 1–2 kN, em vez de ser selecionada apenas a partir da classificação máxima do quadro.
Se forem necessárias propriedades relacionadas à rigidez, o método de medição de deslocamento precisa ser definido.
E o dispositivo de carregamento deve corresponder ao Procedimento A.
Somente após o estabelecimento dessas condições é que:
"Qual modelo da UTM?"
Torne-se uma pergunta final útil.

O que enviar com uma RFQ ASTM D7264
"Precisamos de uma máquina ASTM D7264" nos informa o padrão, mas ainda não define o sistema de teste.
Uma RFQ muito mais útil contém:
Norma / revisão: ASTM D7264/D7264M-26, ou a revisão exigida pelo seu cliente
Procedimento: A / B / ainda não definido
Compósito: CFRP / GFRP / outro composto de matriz polimérica
Orientação de lato ou fibra: se conhecida
Dimensões do espetade: espessura × largura × comprimento
Carga de trabalho esperada ou resistência à flexão: se disponível
Saídas necessárias: força máxima / resistência à flexão / força-deflexão / módulo
Requisito de medição de deflexão: se especificado
Volume de teste: amostras aproximadas por lote ou por dia
Se o desenho do espécime já estiver disponível, envie-o.
Para a seleção de equipamentos, um sorteio frequentemente responde a perguntas mais úteis do que a capacidade solicitada da máquina.
FAQ
Qual é a relação entre vão-espessura da ASTM D7264?
A relação padrão entre vão-espessura é de 32:1. Por exemplo, uma amostra de 4 mm corresponde a um vão de suporte de 128 mm sob a razão padrão.
Qual é a diferença entre o Procedimento A e o Procedimento B da ASTM D7264?
O Procedimento A utiliza carregamento em três pontos com um nariz central de carga. O Procedimento B utiliza carregamento de quatro pontos com dois narizes de carga. No arranjo de quatro pontos D7264, o vão de carga é metade do vão de suporte. Como as distribuições de tensões diferem, os dois procedimentos não devem ser misturados ao comparar diretamente os resultados do material.
ASTM D7264 vs ASTM D790: qual a diferença?
A ASTM D7264 é destinada a propriedades flexurais de matriz polimérica composta, especialmente compósitos reforçados com fibra contínua. A ASTM D790 é principalmente um método flexural de plásticos. O D7264 utiliza uma relação padrão de 32:1 entre envergadura e espessura, em comparação com a razão padrão de 16:1 associada ao D790.
O deslocamento da cabeçote transversal pode ser usado para módulo flexural composto?
Não presuma que o curso da cruz e a deflexão da amostra são idênticos. O movimento da cabeça transversal pode conter deformação de máquina, fixação, contato e amostra. Quando um resultado relacionado à rigidez for necessário, confirme qual medição de deslocamento o procedimento e cálculo aplicáveis exigem.
Qual o tamanho do UTM é exigido para a ASTM D7264?
Não há capacidade de um único kN para cada aplicação D7264. Comece com as dimensões da amostra, carga de trabalho esperada, vão de suporte e saídas de medição necessárias. Depois, selecione a estrutura, a faixa de medição de carga, o aparelho de flexão e a medição de deflexão como um único sistema.
O número só é útil se o teste por trás dele for definido
A ASTM D7264 é fácil de reconhecer no chão de um laboratório.
Dois suportes. Um ou dois narizes de carga. Um cupom composto se curvando entre eles.
O que separa uma propriedade útil de um material de apenas mais uma leitura de força de pico está nos detalhes.
Foi usado o Procedimento A ou B?
A extensão foi baseada na espessura real do cupom?
A amostra foi cortada na direção do material pretendida?
Onde ela falhou?
O dano foi por flexão, interlaminar ou por contato?
De onde veio a deflexão relatada?
E o sistema de medição de força foi configurado em torno da carga que o cupom realmente produzia?
Essas perguntas devem ser respondidas antes de escolher o maior número de kN em um catálogo UTM.
Para um projeto ASTM D7264, comece pelo desenho da amostra e pelo requisito de teste. A partir daí, o vão de suporte, a geometria do aparelho, a faixa de forças, a medição de deslocamento e a configuração da máquina tornam-se muito mais fáceis de definir.
Defina primeiro o espécime, o vão e a medição. Selecione a máquina em seguida.
